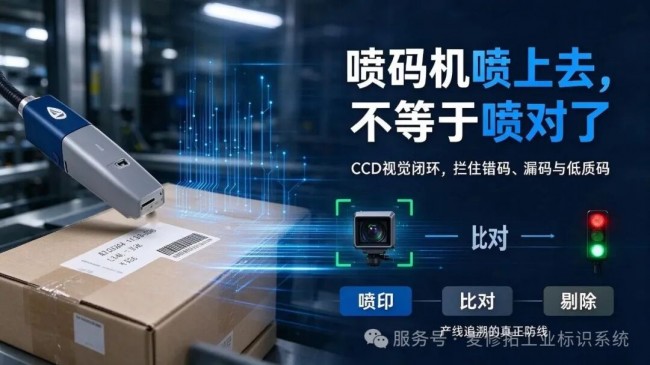
很多工厂都存在这样一个误区: 只要喷码机正常出字,打出来的批号、生产日期就一定没问题。一旦产线提速、频繁切换生产批次,各种隐患就集中爆发:批号错位、日期跳变、整件产品漏喷、二维码模糊无法扫码。 靠工人站在产线旁边人工抽检,覆盖率极低,不良品很容易流向下游,等到客户投诉时,损失已经造成。想要从源头拦截错码、漏喷、不可读的产品,核心方案就是将 CCD 视觉检测与喷码机打通,搭建喷印 — 拍照 — 比对 — 剔除的质量闭环。今天这篇,一次性讲清楚这套系统的原理、选型逻辑与落地步骤。
一、核心误区:喷码机只管 “喷出来”,不管 “喷对”
喷码机的本职工作,只是接收指令,在产品表面打印字符、条码。它本身没有视觉识别能力,无法判断喷印内容对不对、打印清晰度是否达标。很多产线踩坑就在这里:设备看着运转正常,没有核验喷印质量,等到客户反馈批号不符、二维码扫不出,不良品已经经过多道工序,严重时甚至触发产品召回。✅错码:有喷印,但内容错误。批号末位错位、日期跳变、换工单忘记切换批次,喷码机正常运行,人工很难快速识别。 ✅漏码:整件产品完全没有喷印。输送抖动、光电触发失灵、墨路短暂断墨,都会造成产品 “裸奔” 出厂。 ✅糊码 / 缺码:字符断笔、对比度不足,肉眼看着有码,但一维码、二维码无法识读。这类隐患最隐蔽,直接打断产品追溯链路。错码、漏码喷码机几乎无法自检;糊码仅依靠人工抽查,覆盖能力不足。而视觉检测,就是补上这关键的质检短板。
二、闭环链路怎么工作?喷印、采集、比对、判定剔除
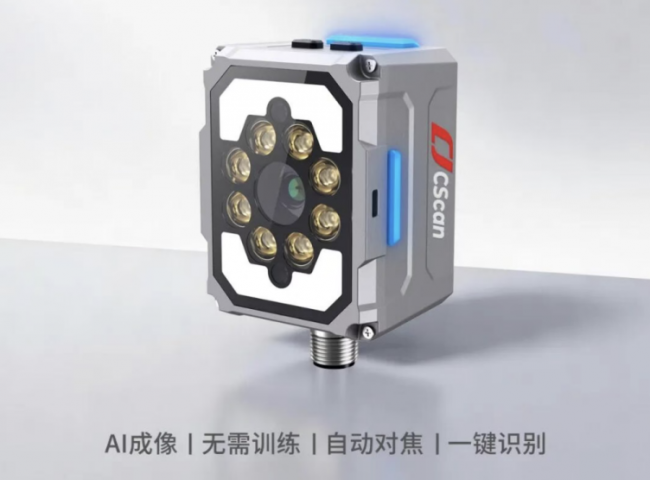
整套系统是联动流程,四大环节串联形成闭环:赋码喷码机接收 MES/ERP 下发工单数据,批号、生产日期、追溯码全部由系统统一输出,减少人工手动录入,从源头降低人为输错的概率。采集在喷码工位下游布置 CCD 相机。产品经过时自动拍照。图像采集精准度依靠信号触发:高速产线采用编码器同步,普通产线可用光电传感器定点触发。比对视觉软件识别拍摄图像,条码 / 二维码自动识读,批号、日期等字符使用 OCR 识别。识别结果和系统下发的标准预期值逐一比对,不一致直接判定异常。