
做 UV 喷码这行,被问得最多的一句就是「我这材料能不能喷」。问的人通常报一个材质名:PVC、玻璃、铝型材、覆膜纸盒。
但材质名只是线索,真正决定能不能喷上去的,是这块表面的表面能——行业里习惯用达因值来表示。
所以下面这份清单,不按「塑料、金属、玻璃」这样的分类往下排。它先讲判断顺序,再给能喷的材料,最后给不能直接喷的边界。这个顺序看懂了,遇到清单外的材料,你自己也能推。
01判断顺序只有一条:先看表面能
UV 墨水一般要求基材达因值不低于38 dyn。
低于这条线,墨滴落在表面会缩成珠状,铺不开,附着也就无从谈起。
对照着看几类常见材质,差距很明显:
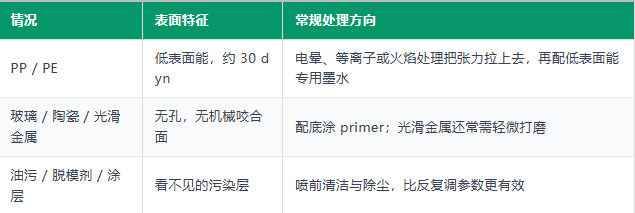
电晕处理在薄膜、管材这类连续产线上用得最多。处理完要立刻用达因笔复测表面能,再进喷码工位,处理后尽快喷印。
02六类最常遇到的、可直接喷印材料
下面六类是被问到频率最高的,多数情况下可以直接喷印:
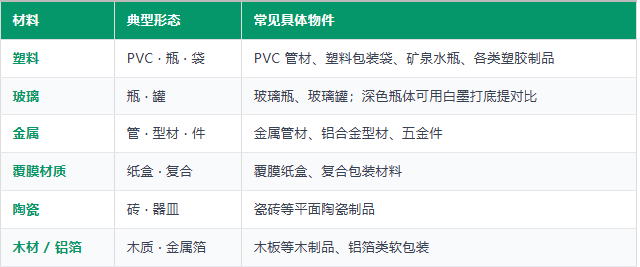
清单之外还有一批,也都在常见的 UV 喷印范围内:
亚克力板、皮革、标签与纸盒、编织袋、线缆护套
喷印内容可以覆盖生产日期、批次号、一维码、二维码、LOGO 和可变数据。
!踩坑提示
深色瓶体或深色包装袋上只喷一层黑墨,几乎看不见。
要清楚,得先用白墨打底再叠印彩色。白墨的颜料遮光性较强,后续固化能量要相应调高,否则表层干了、底层没干透,一擦就掉。
03三类要「先处理后喷」
薄、热敏基材:薄膜、薄片受热容易变形,要降低 UV 灯功率并加强风冷。喷印距离常规控制在1~5mm:硬质平整的基材可以压近一点提精度,凹凸不平或泡棉类要适当抬高,避免刮伤喷头。
三类材料的共同点:问题都出在表面准备,而不是机器本身。
04几类不建议不经评估直接喷
未处理的硅胶、特氟龙涂层、极软的高弹橡胶,以及吸墨的布料与针织品。
这几类的问题不在机器,而在墨水本身:
说这些不是唱衰,是省时间。
客户拿着硅胶件来问,先讲清楚要评估,比拍胸脯承诺、最后打样失败要体面得多。
05能不能喷,最后靠打样说话
同样叫「PVC」,不同厂家、不同批次的表面状态也可能不一样,表面能差一截,结论就不同。
所以再详细的清单也只能给方向,确切结论得靠样品。
打样阶段我一般看四件事:
四项都过,再谈批量
写在最后
你的材料是哪一种?密度、表面处理方式、后续是否擦酒精或过高温,都会改变结论。
同样是 PP 瓶,装饮料和装机油,表面状态未必一样。
把「材质名 + 用途」留在评论区,我按材质给一份通用参数起点。要出确切结论,还是得寄样打样——这一步谁都省不掉。
我是 喷码标识小卢,帮大家避坑选对机器,是我最大的成就感。