
对纸箱厂来说,麻烦的不只是把版擦干净,还在于反复停机、重新确认样张,生产节奏被一次次打断。
擦版可以清除眼前的积墨和杂质。但只要积墨、干结或纸屑转移的条件还在,问题就可能继续出现。
遇到这种情况,可以沿着四条线检查:干燥是否匹配、流动是否稳定、压力是否合适、纸屑是否持续进入。
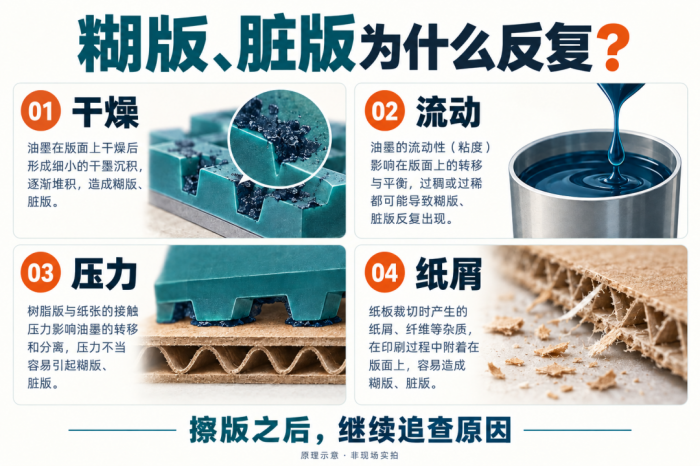
四条排查线|原理示意,非现场实拍
01 干燥:先看墨干在了哪里
看到糊版就加快干燥,或者看到干墨就一味放慢干燥,都可能把问题带向另一端。
水墨需要在印版上保持正常转移,同时在纸板上形成适合后续叠印和加工的干燥状态。判断时,要把这两个位置分开看。
干得过快,墨可能先堆在印版边缘。
印版上细小文字、线条和网点周围的墨,如果过早失去流动能力,就容易逐渐干结、堆积。原本清楚的图文间隙被挤占,印出来便越来越模糊。
擦掉的是已经形成的干墨。若干燥条件没有改善,新的积墨仍可能很快出现。
干得过慢,也可能留下另一种问题。
细小凹陷处的湿墨如果持续积存,达到一定程度,也可能转移到原本不该着墨的位置。纸板上的墨层干燥不合适,还可能伴随叠印不良、拖花等现象,需要一起判断。
现场先查三件事:
这些现象是排查线索,不能单凭其中一项就确定原因。调整干燥性能时,应结合具体水墨、纸板和设备条件,并观察图文清晰度与叠印表现是否同时改善。
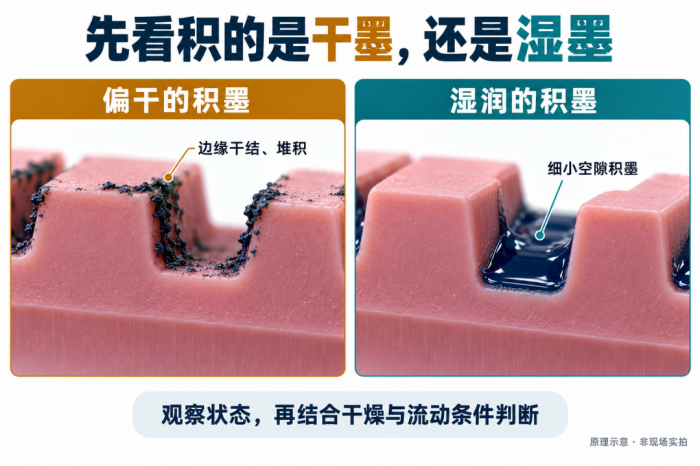
干墨与湿墨积存状态|原理示意,实际缺陷需结合生产条件判断
02 流动:不要只凭手感决定加水
水墨在版面上的铺展和转移,与黏度、pH、墨温及使用状态有关。
黏度不合适,可能让传墨和图文表现变差;但流动性也不是越大越好。细小图文需要的是稳定、适量的传墨,过量湿墨积存在空隙处,同样可能引起脏版。
所以,遇到反复糊版,先测量,再决定怎样调整。
建议把下面几项放在一起核对:
只记录“多少秒”还不够,杯型和测量条件也要留下来。不同杯型测出的秒数,不能直接当作同一个控制值比较。
加水或添加助剂之前,应先明确要纠正什么偏差。调整后,还要复查颜色、干燥和图文状态,避免刚解决一个问题,又引入另一个问题。
03 压力:着墨与压印,要分开检查
有时为了改善露白,把压力加大;图文印实了,边缘却开始变粗,反白文字也逐渐堵住。
这时,不能只问“印刷压力大不大”,还要看加大的是哪一处。
网纹辊与印版之间,是着墨环节。
接触过重时,油墨可能沾到图文凸起部分的侧面,增加边缘积墨和糊版的机会。此时只擦版,开机后同样的接触状态仍在,侧面着墨就可能重新出现。
印版与纸板之间,是压印环节。
压力过大,会使柔性图文受压变形,影响线条、网点和细小空白的再现。调整时应在图文完整、着墨均匀的前提下,采用合适的轻压,避免依靠不断加压弥补其他异常。
计量端也要一起看。
采用胶辊或刮刀计量的设备,还应检查计量状态是否正常,确认有没有把过多或不均匀的墨带入后续环节。
尤其要留意换单后的设置:上一单因版材、垫高或版面特点调整过压力,这一单是否重新核对?
如果只有局部反复出问题,还应检查装版厚度、贴版气泡、底部杂质和衬垫状态。局部条件不同,仅调整整体压力,可能难以同时兼顾整块版面。
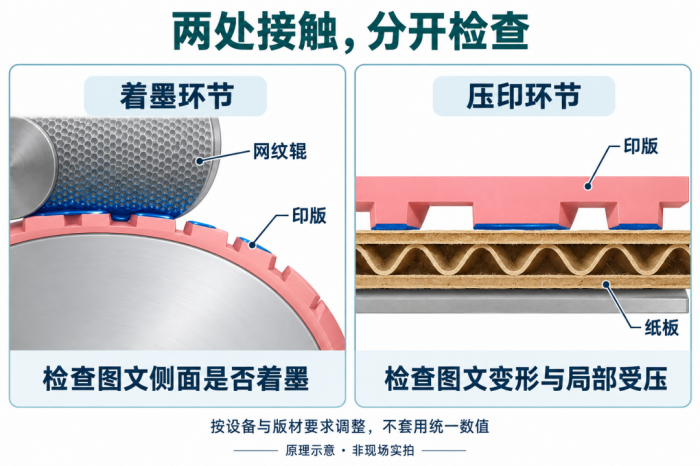
着墨与压印两处接触|原理示意,不作为装配图或数值调机依据
04 纸屑:擦掉这一批,还有没有下一批?
如果擦版时能看到细小纸纤维、粉尘或夹在墨里的颗粒,就需要往纸板和除尘环节追查。
纸板表面的松散纸屑,可能在与带墨印版接触时转移到版面。纸屑与油墨混在一起,会干扰正常传墨,既可能形成脏点,也可能造成局部缺墨、漏白。
因此,纸屑问题不一定都表现为“多了一块墨”。
建议按三个位置检查:
进机前,看纸板。
观察表面与切边是否有明显掉粉、毛边和松散纤维。若换了纸板批次后问题增多,应把材料和上游分切情况纳入排查。
进纸处,看除尘。
毛刷是否积满纸屑?磨损后是否还能有效接触纸板?吸风与集尘是否正常?装有除尘装置,还要确认它正在有效工作。
擦版时,看清洁材料。
擦拭材料本身应清洁,避免把沙粒、纤维和其他杂质再次带到版面。已经干结的积墨,应使用与版材相容的清洗方法处理,避免在细小网点上反复用力干擦。
涉及清洁、接触和机械调整时,按设备规定停机并落实相应防护。
05 每次擦版后,多留下一条可追查的记录
四条线之间往往相互影响:干燥不匹配可能加重积墨;纸屑进入版面后,又可能促使操作人员增加擦版次数或改变压力。
要判断哪项处理有效,建议每次留下五个信息:1.哪里出了问题:哪一色组、哪个图文位置。
把反复擦版变成有依据的排查,关键就在于:每次清洁之后,都能更接近那个让版面再次变脏的原因。