
参数表上每个字都认识,连起来就看不懂。销售报一串数字:600dpi、60m/min、25.4mm,听上去指标很高,装到产线上却频繁卡机、二维码扫不出。
很多采购踩坑根源:把这 4 组参数当成同一维度,单纯比谁数字更大。但实际上,DPI、喷印高度、行数、线速度,各自负责不同环节,相互之间存在资源制衡。调高其中一项,往往要在其他指标上做出让步。
先说核心结论: DPI 管印得清不清楚;喷印高度决定单次最大喷印幅面;行数代表单次可承载信息数量;线速度负责匹配产线节拍。不存在四项指标同时拉满的喷码设备,选型不能只看参数表。

一、参数先分类,别拿苹果跟橘子对比
不同喷码工艺,指标体系完全不一样,横向对比数字很容易得出错误结论。

CIJ 设备参数表里没有 DPI,原理是墨滴偏转组成点阵字符,不是逐行打点。拿 CIJ 的速度去对标 TIJ 的 DPI,就像拿体重秤测量身高,对比本身就不成立。
二、DPI:不只是清晰度,决定最小可喷字号
DPI 含义是每英寸墨点数,常见标注 600×600(横向 × 纵向)。
外箱 10mm 高的日期,300dpi 和 600dpi 肉眼几乎看不出差别。DPI 差距真正体现的场景:
1.小字:2.5–4mm 批号、有效期。600dpi 边缘干净;300dpi 笔画容易发毛粘连。2.二维码、DataMatrix 码:码依靠独立模块识别,分辨率不足,模块糊在一起,再优秀的码设计也无法识别。
3.精致包装:日化、化妆品包装,标识粗糙会严重影响外观。
选型建议:只有大字号箱唛、日期批号,300–400dpi 足够;需要小字、追溯二维码,才需要上 600dpi。
同时 DPI 和速度互相制约。DPI 越高,同等长度喷印需要打点越多,相同时间能完成的喷印长度变短。高速产线经常遇到两难:要么降低速度,要么牺牲清晰度,根源就在这里。
三、喷印高度:是幅面,不等于字高
喷印高度,指喷头单次喷印能够覆盖的垂直幅面。手持 TIJ 常见区间 2.5–25.4mm,25.4mm 刚好 1 英寸。 这里是选型最容易踩的 3 个坑:
1.把幅面等同于可打印字高。25.4mm 幅面,如果打印 25.4mm 高度文字,上下边缘会被裁切。常规预留 20%~30% 余量,25.4mm 幅面稳妥打印 18–20mm 字高。2.不能靠软件无限放大喷印高度。想要 50mm 大字箱唛,方案是双喷头拼接或者选用大字符喷码机。双喷头拼接不是简单固定在一起,接缝对齐、信号同步都是工程难点。
3.曲面会压缩有效幅面。瓶盖、管材、编织袋这类非平面包装,实际可用幅面小于标称值,字号设计建议降一档。 手持 / 在线 TIJ 机型配备内置编码器,可以跟随产线速度实时同步喷印,曲面喷印位置不容易偏移。
四、行数:信息容量,和字高争抢同一幅面空间
行数代表单次喷印最多可以排布多少行信息。食品、医药追溯场景,经常需要同时打印生产日期、批号、班次、追溯码,4 行很常见。
幅面固定,行数和字高此消彼长。同样 25.4mm 幅面:排 4 行,单行行高约 6mm;排 2 行,单行行高可达 12mm。 现场实操经验:宁可行少字大。如果需要在 3 米外肉眼识别,字高优先级远高于行数,堆满小字无法识别,赋码毫无意义。
行数还会带来隐性时间成本。多行逐行完成喷印,行数越多,单件产品占用喷头时间越长,节拍紧张的产线,这个时间必须纳入评估。
五、线速度:不要只看标称数字,计算喷印窗口时间
线速度是传送带运行速度(单位 m/min),由产线决定,设备很难改变。真正有价值的指标,是喷印窗口时间:
窗口时间 = 喷印内容长度 ÷ 线速度
窗口时间 = 喷印内容长度 ÷ 线速度
举例:喷印内容总长 40mm,线速度 30m/min(500mm/s),窗口仅 80 毫秒;提速到 60m/min,窗口压缩到 40 毫秒。可打印墨点总量减半,字迹发虚、二维码散码。
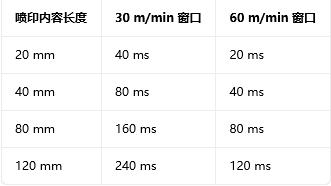
窗口时间越短,能够加载的墨点越少,必须降低 DPI 或者减少喷印行数。
重点提醒:厂商标注的最高线速度,测试条件一般是最低 DPI、单行内容、标准喷距的理想环境。放到真实产线,一般要打 7~8 折使用。直接对标标称值选型,大概率现场翻车。
六、四大参数制衡总表

一句话总结:参数不是越高越好,匹配工况才好用。600dpi、60m/min、满幅多行,四项同时拉满,现实里不存在。
七、三步判断设备能不能满足产线
1.固定喷印内容:明确需要几行文字、最小字号,是否打印二维码,包材材质(纸箱 / 玻璃 / 编织袋等)。这一步没做好,后面全部都是猜测。2.按最坏工况计算窗口时间:拿最长喷印内容,搭配产线最高运行速度,计算窗口时间,预留安全余量。不要只用平均产线速度评估,产线提速、换产品是常态。
3.真实包材打样实测:只测三件事:最小字迹清晰度、二维码连续多次扫码通过率、满速运行字迹是否拉伸变形。三项全部达标,参数才算落地。
很多项目翻车,就是跳过打样环节。合同签完、设备进场之后,才发现二维码无法稳定识别。参数表纸面数据,和真实包材上的喷印效果,隔着打样这关键一步。
八、麦修拓 MXT 赋码解决方案
广州市麦修拓包装设备有限公司深耕工业赋码二十余年,我们选型逻辑优先现场打样,再出报价。
完整机型矩阵:手持 TIJ(600 dpi、最高 60 m/min、喷印高度 2.5–25.4mm、整机约 620g,内置编码器适配曲面喷印,大容量锂电池移动作业)、在线高解析 TIJ、MXT8600 等 CIJ 小字符 / 大字符喷码机(100 m/min 以上)、UV 喷码机(多档 DPI 可调)、光纤 / CO₂/ 紫外激光打标机。按工况定制参数:不直接丢参数表对比,拿客户真实包材打样,基于实测清晰度、速度、幅面、墨水附着力匹配机型。
系统对接能力:内置编码器同步产线速度;支持日期、批号、序列号、二维码可变数据;开放接口对接 MES/ERP 系统。
多墨水体系:水性、快干、油性、UV 墨水,适配纸箱、塑料、金属、玻璃、管材、编织袋多种材质。
项目落地经验:服务美的、剑南春、中粮等企业产线赋码项目,熟悉各类产线节拍与包材特性。
具体产线配置,需要结合包材、极限工况核算,不是单纯挑选参数数字最大的设备。
FAQ:喷码机参数高频 8 问
Q1:600dpi 一定优于 300dpi? 不一定。只打印 10mm 以上大字,600dpi 肉眼看不出优势,还会拖慢喷印速度;有小字、二维码需求,600dpi 才必要。
Q2:标称 60m/min,产线速度 60m/min 就能稳定运行? 不要顶标称值使用。标称是理想工况,实际项目一般打七八折;稳定跑 60m/min 以上,优先考虑 CIJ 小字符喷码机。
Q3:喷印高度 25.4mm,是不是就能打印 25.4mm 高的字? 不行。幅面需要预留边距,25.4mm 幅面稳妥打印 18–20mm 文字,满幅打印会裁切边缘。
Q4:CIJ 参数没有 DPI,怎么和 TIJ 对比? 不要对比 DPI,重点看点阵规格、字符高度(如 5×5 点阵)。CIJ 是连续喷墨点阵成型,评估标准是可读性,不是墨点密度。
Q5:增加喷印行数,会不会影响速度? 会。多行逐行喷印,行数越多单件耗时越长;高速产线要么减少行数,要么采用双喷头分开喷印。
Q6:二维码扫不出来,就是 DPI 不够? DPI 只是原因之一。还要看码尺寸、喷印位置形变、对比度、包装反光。二维码质量可以参考 ISO/IEC 15415 标准分级评估。
Q7:选购手持喷码机重点看哪几项参数? 喷印高度(决定最大字高)、DPI(小字 / 二维码)、整机重量与电池(影响工人长时间操作)。麦修拓手持 TIJ 为 2.5–25.4mm 幅面、600dpi,整机约 620g,搭配大容量锂电池。
Q8:快速判断设备是否够用的办法? 把极限工况下喷印内容固定,计算窗口时间,再拿实际包材打样实测。两步操作,远比通读十几页参数表有效。
结尾总结
DPI、喷印高度、行数、线速度,四项参数各司其职:清晰度、喷印幅面、信息容量、产线节拍。指标之间互相牵制,不存在全参数拉满的设备。
正确选型顺序:先锁定喷印内容 → 计算极限窗口时间 → 真实包材打样实测。掌握这套逻辑,参数表就不再是看不懂的营销话术,而是可以落地评估的工具